روش طلایی برای کاهش هزینههای تولید قطعات فلزی انبوه
تولید قطعات فلزی در تیراژ بالا همواره با چالش مدیریت بودجه، زمانبندی و حفظ کیفیت روبهرو است. در بازارهای رقابتی امروز، کنترل بهای تمامشده بدون افت خواص فیزیکی و ظاهری قطعه، مرز میان سودآوری و زیان تولیدکننده را تعیین میکند. برای رسیدن به این هدف، تکیه بر روشهای سنتی پاسخگو نیست و باید راهکارهای مهندسی و مدرن را جایگزین کرد. در این مطلب، فاکتورهای کلیدی و روش طلایی برای کاهش هزینههای تولید قطعات فلزی انبوه را بررسی میکنیم.
بهینهسازی طراحی برای تولید (DFM)
نخستین و اثرگذارترین گام در کاهش هزینهها، اصلاح طراحی قطعه متناسب با فرایند ساخت (Design for Manufacturing) است. بخش عمدهای از هزینههای غیرضروری پیش از شروع فرایند ساخت و روی نرمافزارهای طراحی تحمیل میشوند.
- کاهش ضخامتهای ناهمگون: ایجاد ضخامت یکنواخت در دیوارهها، عیوبی مثل مکش، تاببرداشتگی و تنشهای پسماند را به حداقل میرساند.
- انتخاب شیب خروج مناسب (Draft Angle): طراحی زاویه خروج اصولی سبب میشود قطعه بدون اصطکاک و سایش اضافی از قالب جدا شود و استهلاک تجهیزات کاهش یابد.
- حذف زوایای تیز و فیلهگذاری: ایجاد گوشههای گرد علاوه بر افزایش استحکام قطعه در برابر بارهای مکانیکی، پر شدن قالب را روانتر میکند.
هنگامی که قالب و قطعه با اصول DFM طراحی شوند، ضایعات متریال در خط تولید کاهش یافته و نرخ پذیرش قطعات در بخش کنترل کیفیت (QC) بهطور چشمگیری بالا میرود.
گزینش آلیاژ مناسب بر اساس تیراژ و عملکرد
انتخاب ماده اولیه باید دقیقا متناسب با شرایط کاری قطعه (فشار، دما، رطوبت، سایش) و تیراژ تولید انجام شود. استفاده از آلیاژهایی با قیمت بالا در قطعاتی که نیاز به خواص مکانیکی ویژه ندارند، هزینه تمامشده را غیرمنطقی افزایش میدهد.
در نقطه مقابل، آلیاژهای سبک و با نقطه ذوب مناسب مانند آلومینیوم و روی (زاماک)، سرعت چرخه تولید (Cycle Time) را بالا میبرند. سیالیت مناسب این متریالها باعث میشود مذاب با کمترین میزان نقص فیزیکی جریان یابد و استهلاک محفظه قالب به حداقل برسد.
کاهش عملیات تکمیلی و حذف ماشینکاریهای ثانویه
بزرگترین گلوگاه مالی و زمانی در تولید انبوه، عملیات پس از فرمدهی اولیه مانند تراشکاری، فرزکاری و سوراخکاری است. هر مرحله ماشینکاری مستلزم صرف دستمزد اپراتور، استهلاک ابزار برش، هدررفت ماده اولیه به شکل براده و افزایش زمان چرخه تولید است.
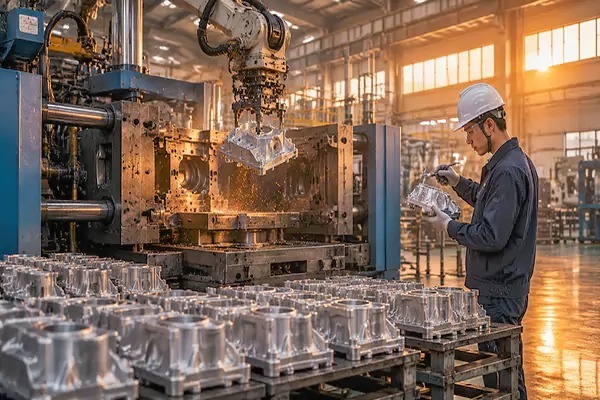
استفاده از روشهایی مثل دایکاست باعث میشود قطعه با دقت ابعادی بالا خارج شود و هزینههای ثانویه حذف گردد. زمانی که تلرانس ابعادی قطعه خروجی نزدیک به ابعاد نهایی محصول باشد (Near-Net-Shape)، نیاز به ابزارکاری به حداقل رسیده و نرخ تولید در هر شیفت کاری جهش پیدا میکند.
علاوه بر این، پرداخت سطحی صاف در خروجی اولیه سبب میشود مراحل سنگزنی، سنبادهکاری و آمادهسازی برای پوششدهی با هزینه بسیار کمتری انجام پذیرد.

طراحی هوشمند قالب و بهرهوری عمر ابزار
در تیراژهای سنگین، قالب اصلیترین سرمایه خط تولید است. محاسبه دقیق تعداد کویتهها (Cavities) تعادلی منطقی میان سرعت تولید و هزینه ساخت ابزار برقرار میکند.
| شاخص قالب | اثر بر هزینه تولید | اقدام پیشنهادی |
|---|---|---|
| تعداد حفره (کویته) | کاهش زمان هر قطعه در ازای هزینه اولیه قالب | انتخاب قالب چندکویته بر اساس توان دستگاه تزریق |
| سیستم خنککاری | کاهش زمان انجماد و طول چرخه تولید | طراحی کانالهای خنککاری متقارن و یکنواخت |
| فولاد گرمکار مناسب | جلوگیری از فرسودگی زودهنگام و ترک گرم | بهکارگیری فولادهای استاندارد با پوشش ضدسایش |
نگهداری پیشگیرانه (PM) و روانکاری مداوم پینها و سطوح لغزنده مانع از توقفات ناگهانی خط تولید و خسارتهای سنگین تعمیراتی خواهد شد.
کنترل ضایعات و بازیافت داخلی راهگاهها
در فرایندهای ذوب و فرمدهی، سیستمهای راهگاهی و تغذیهها بخش قابل توجهی از مذاب را تشکیل میدهند. مدیریت صحیح این فلزات برگشتی تأثیر فوری روی کاهش هزینه مواد اولیه دارد:
- بهینهسازی ابعاد راهگاهها برای مصرف کمتر متریال.
- جداسازی تمیز راهگاهها بلافاصله پس از تخلیه قالب.
- بازگرداندن سیستماتیک متریال برگشتی به چرخه ذوب با حفظ نسبت استاندارد شمش نو به ضایعات تمیز، بدون آنکه ناخالصی وارد ساختار متالورژیکی شود.
این اقدام نیاز به خرید شمش خام را در هر پارت تولید به شکل چشمگیری پایین میآورد.
همکاری با مجموعههای تخصصی و دارای خطوط مدرن
تولید قطعه در تیراژ بالا بدون تجهیزات پایدار، خطای ابعادی و پرتی مواد را به دنبال دارد. واگذاری مراحل حساس ساخت به یک شرکت ریخته گری معتبر و مجهز به تجهیزات خودکار، ریسک بروز عیوب پنهان مانند تخلخل گازی و ترک را از میان میبرد.
استفاده از ماشینآلات مکانیزه تزریق و سیستمهای پایش حرارتی دقیق، فرایند را تثبیت کرده و کیفیت یکدست قطعات را در تمام بازه تولید تضمین میکند.
جمعبندی
کاهش پایدار هزینههای تولید قطعات فلزی انبوه حاصل یک تصمیم منفرد نیست؛ بلکه ترکیبی همگرا از:
- مهندسی و بازطراحی بهینه قطعه (DFM)،
- بهکارگیری روشهای ساخت نزدیک به شکل نهایی جهت حذف تراشکاری،
- مهندسی دقیق سیستم قالببندی و خنککاری،
- و مدیریت چرخه بازیافت و ضایعات است.
با استقرار این سیستم، بهای تمامشده هر قطعه به حداقل رسیده و امکان رقابت قیمتی پایدار در بازارهای عمده فراهم میگردد.
